



Ce este o mașină de fabricat cablu din cauciuc siliconic?
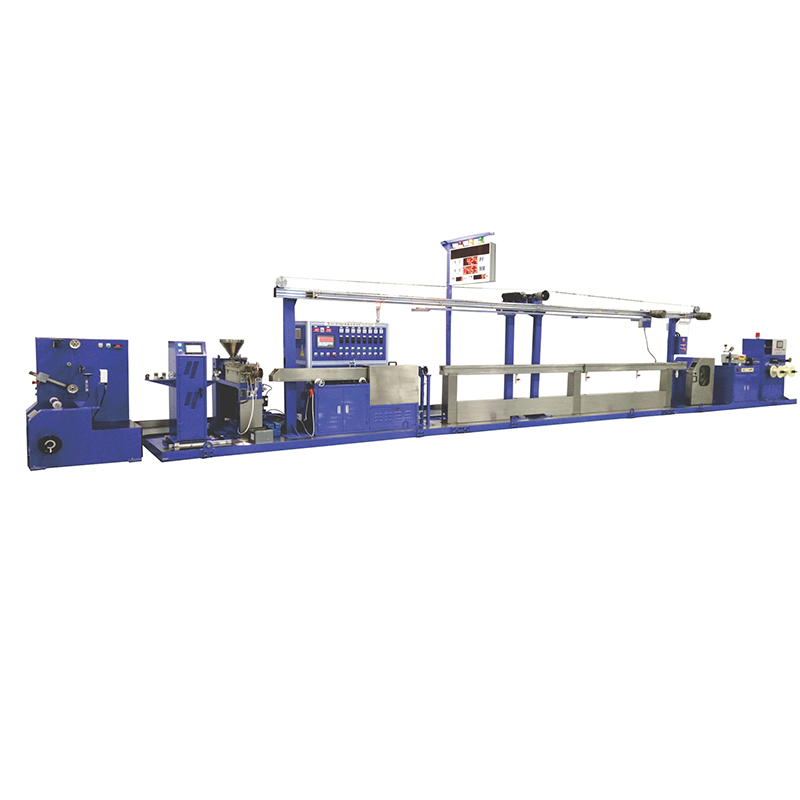
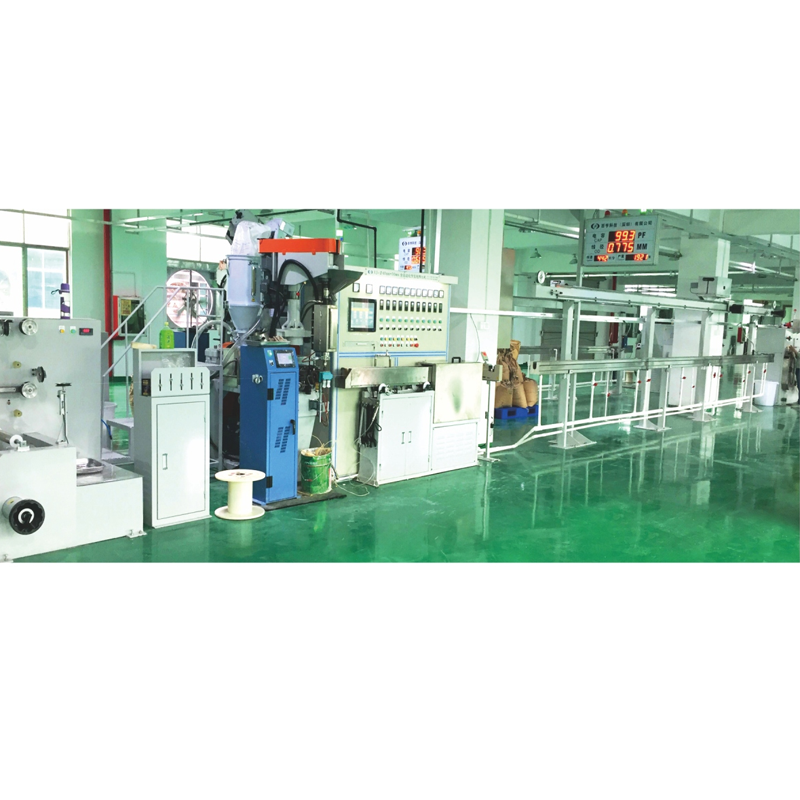
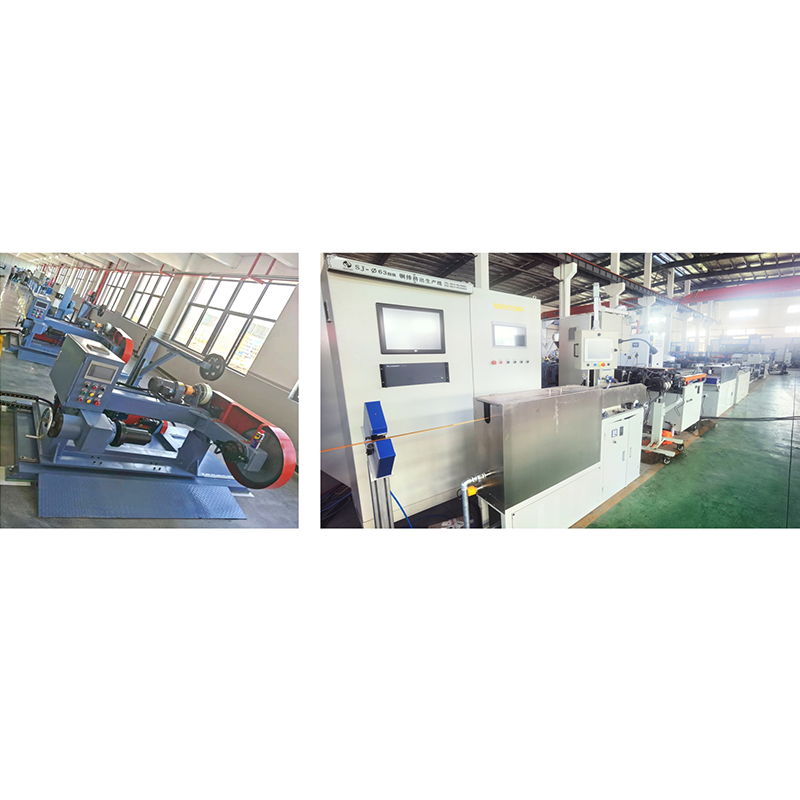
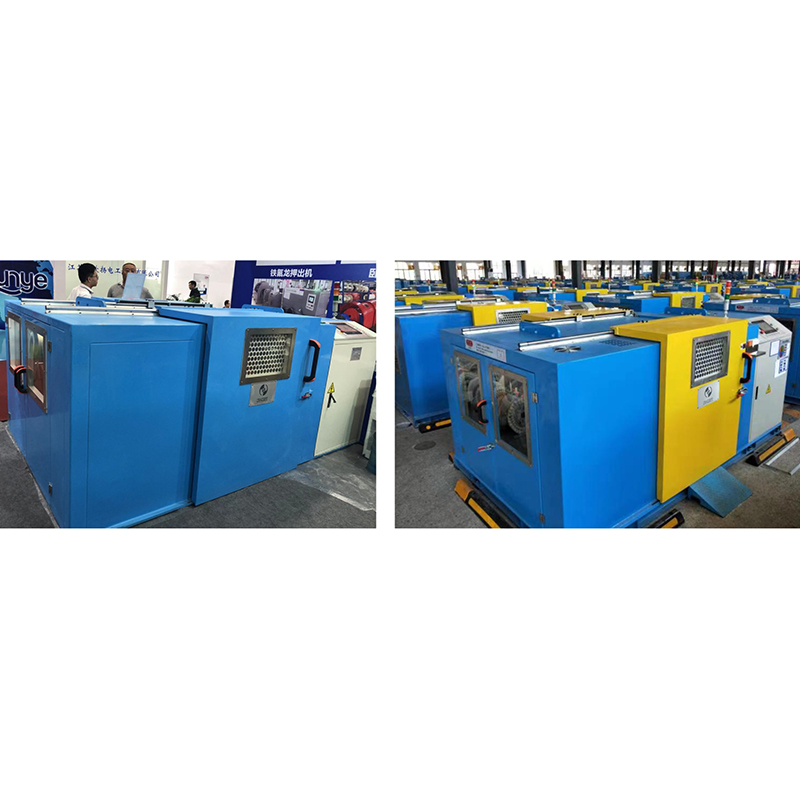
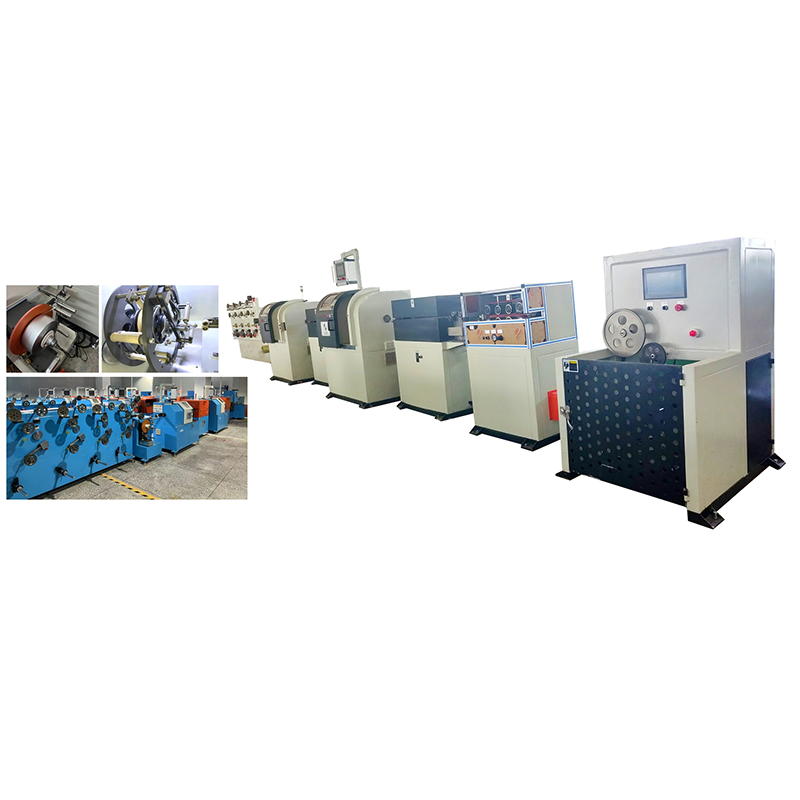
Un cauciuc siliconic mașină de fabricat cabluri este o linie completă de extrudare care aplică cauciuc siliconic neîntărit în jurul unui conductor, îl vulcanizează într-un canal de întărire cu aer cald și apoi răcește și bobină cablul finit. În termeni de producție, nu este o singură presă sau bobinator; este un tren de mașini coordonat în care extruderul, secțiunea de întărire, jgheabul de răcire și preluarea trebuie să fie potrivite cu comportamentul de întărire al compusului și cu toleranțele de grosime a peretelui cablului.
Cauciucul siliconic este termorezistent, deci procesează diferit de PVC sau polietilenă. Compusul intră într-un extruder cu alimentare la rece ca cauciuc nevulcanizat, trebuie reticulat după extrudare și nu poate tolera șurubul cu frecare mare utilizat pentru termoplastice. O linie proiectată pentru izolarea convențională nu va produce straturi consistente de silicon, indiferent de viteza șurubului. Pentru o explicație generală a modului în care sunt asamblate liniile de extrudare, consultați ghidul nostru cuprinzător pentru liniile de extrudare prin cablu.
Componentăele de bază ale unei linii de extrudare a cauciucului siliconic
Fiecare linie de cablu din cauciuc siliconic este construită din cinci stații funcționale, iar specificațiile lor sunt strâns legate. Alegerea unui extruder cu randament ridicat, fără o secțiune de întărire la fel de lungă, forțează pur și simplu linia să ruleze mai lent.
| Component | Funcția | Notă de selecție |
|---|---|---|
| Extruder de cauciuc cu alimentare la rece | Plastifică compusul siliconic și îl livrează pe cruce | Butoi cu temperatură controlată; Raportul L/D de obicei 12:1 până la 20:1 |
| Moare de cruce | Ghidează conductorul și aplică un strat uniform de cauciuc | Geometria matriței și alinierea centrului controlează concentricitatea grosimii peretelui |
| Canal de vulcanizare cu aer cald | Reticulă compusul siliconic într-un elastomer stabil | Lungimea și profilul temperaturii trebuie să se potrivească cu curba de întărire a compusului |
| Jgheab de răcire | Reduce temperatura cablului înainte de preluare | Răcirea treptată cu apă previne șocul termic și porozitatea |
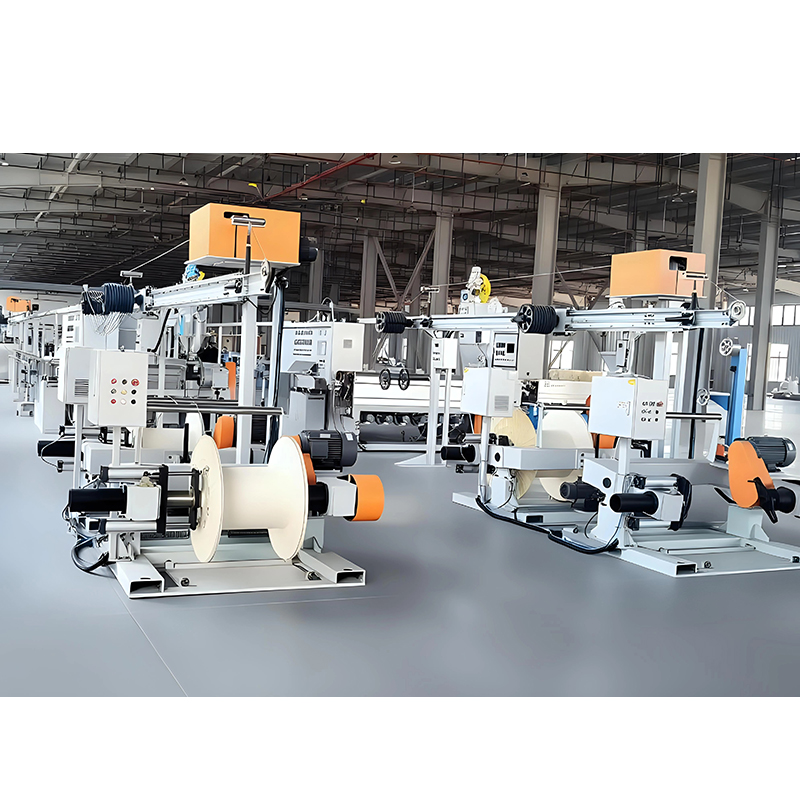
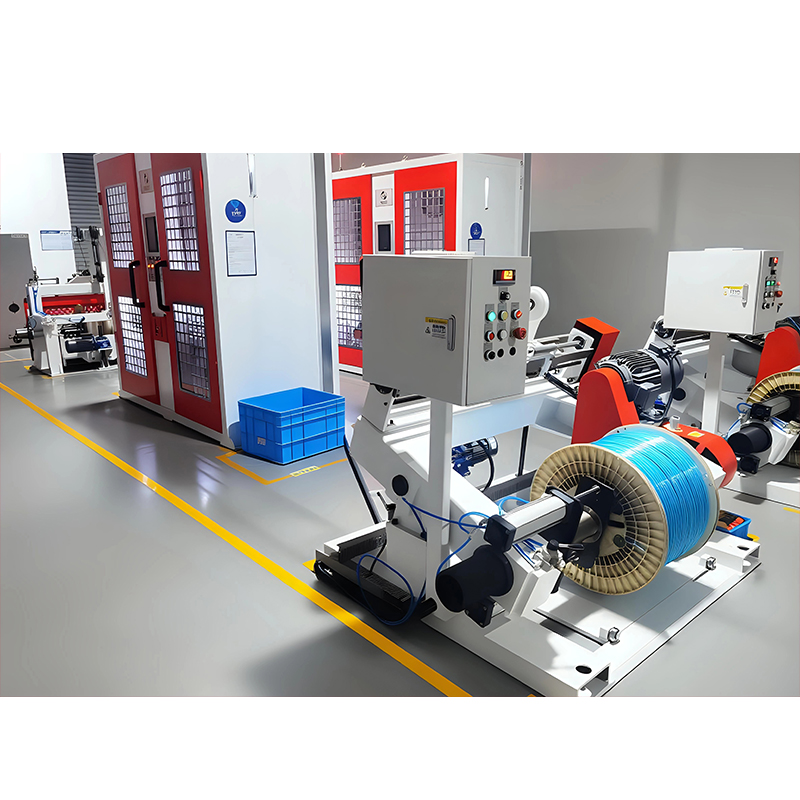
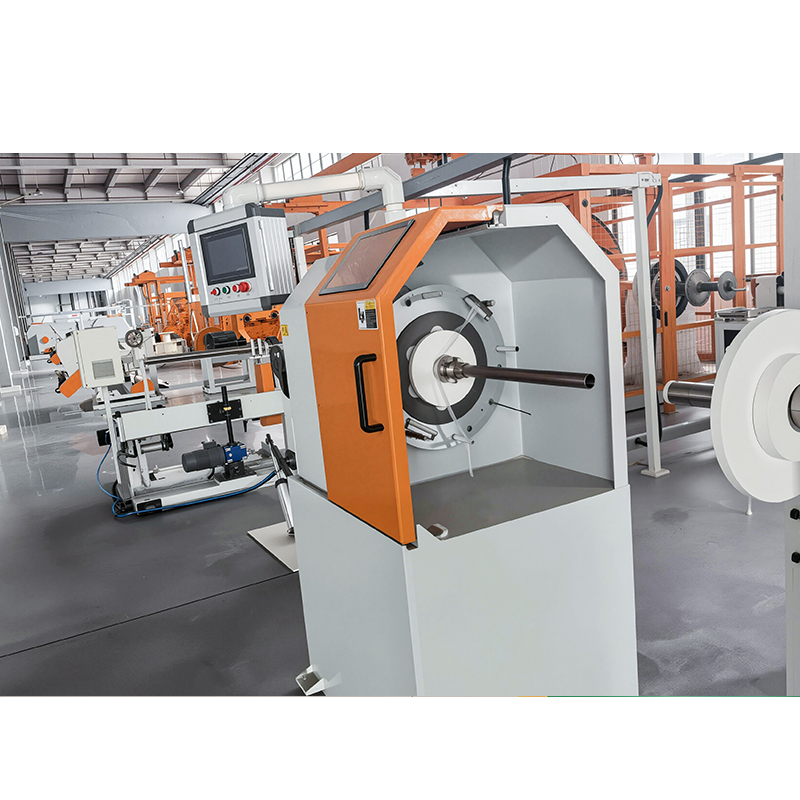
| Ridicare și preluare | Trage cablul la tensiune constantă și îl înfășoară pe tamburi | Stabilitatea vitezei afectează direct diametrul și ovalitatea |
Cum funcționează procesul de producție a cablurilor din cauciuc siliconic
Procesul are cinci etape distincte și fiecare are un efect specific asupra calității izolației.
- Introduceți compusul siliconic în extruderul cu alimentare la rece, unde șurubul îl transportă și îl plastifică fără căldura de frecare mare utilizată pentru termoplastice.
- Extrudați în jurul conductorului prin traversă, formând un strat concentric peste conductorul de cupru sau torsadat.
- Vulcanizați cablul într-un canal de aer cald unde catalizatorul de peroxid reticulă cauciucul într-un elastomer stabil.
- Răciți treptat cablul într-un jgheab de apă pentru a bloca dimensiunile și pentru a preveni porozitatea.
- Măsurați diametrul și preluați cablul finit pe tamburi cu tensiune controlată.
Timpul de întărire depinde de grosimea peretelui; pentru un perete tipic de silicon de 2 mm, canalul de întărire se poate extinde între 12 și 30 de metri pe o linie de mare viteză. Pentru producătorii axați pe cabluri izolate cu silicon cu un singur nucleu - cabluri de motor, cablu de încălzire și cablaje pentru aparate - o linie de extrudare dedicată izolației firelor de miez integrează extruderul, canalul de întărire, răcirea și preluarea într-un singur tren de mașini, ceea ce scurtează punerea în funcțiune și simplifică controlul procesului.
Cauciuc siliconic vs. PVC vs. PTFE: comparație de materiale
Alegerea materialului, mai mult decât mașina, determină clasa de temperatură și costul cablului finit.
| Proprietate | Cauciuc siliconic | PVC | PTFE/FEP |
|---|---|---|---|
| Interval de temperatură continuu | -60°C până la 200°C | -40°C până la 105°C | -200°C până la 260°C |
| Flexibilitate la temperaturi scăzute | Excelent | Slab spre moderat | Bun |
| Performanță la flacără | Auto-stingere cu aditivi | Auto-stingere | Excelent |
| Dificultate de procesare | Necesită vulcanizare | Ușor | Foarte dificil |
| Cost material relativ | Înalt | Scăzut | Foarte sus |
Mesajul practic pentru un producător de cabluri este că cauciucul siliconic își câștigă investiția acolo unde sunt necesare temperaturi de funcționare continuă peste 150°C și flexibilitate la rece. . Pentru cablarea interioară obișnuită, PVC-ul este mai ieftin de prelucrat. Pentru medii extreme, PTFE oferă o evaluare mai mare, dar la un cost de material și procesare mult mai mare. Alegerea mașinii urmează specificațiile produsului, nu invers.
Cum să alegi o mașină de fabricat cablu din cauciuc siliconic
Selecția începe cu specificația cablului și ieșirea țintă, apoi trece prin precizia controlului și capacitatea furnizorului.
Definiți mai întâi specificația cablului
Alegeți clasa de temperatură de izolație, dimensiunea conductorului, grosimea peretelui și standardul aplicabil înainte de a compara mașinile. Acești parametri stabilesc cerința peretelui întărit, care decide geometria matriței și lungimea minimă a canalului de întărire. Un cablu evaluat pentru 180°C și unul evaluat pentru 200°C pot folosi diferiți compuși de silicon cu curbe de întărire diferite.
Potriviți viteza liniei cu capacitatea de întărire
Viteza liniei este limitată de timpul de întărire, nu numai de ieșirea șurubului. Dacă secțiunea de întărire este prea scurtă, operatorul trebuie să încetinească linia până când compusul este complet reticulat. Când un furnizor citează o viteză, întrebați la ce diametrul conductorului, grosimea peretelui și compusul la care se referă viteza.
Evaluați controlul grosimii peretelui
Izolația concentrică este cel mai vizibil atribut de calitate al cablului de silicon. Alinierea matriței, stabilitatea tensiunii de remorcare și măsurarea diametrului în buclă închisă contribuie, deci confirmați că linia include feedback de măsurare mai degrabă decât reglarea manuală. Detaliile echipamentelor de extrudare a cablurilor de precizie clarifică ceea ce trebuie căutat în pachetul de măsurare și control.
Confirmați asistența de proces și serviciul post-vânzare
Prima încercare de producție este în cazul în care apare comportamentul real al unei mașini. Un furnizor care pune în funcțiune linia cu ansamblul dvs., vă instruiește operatorii și ține la îndemână piesele de schimb și documentația procesului va elimina cea mai mare parte a riscului de la o nouă linie.
Probleme comune și cum să le evitați
Majoritatea defectelor cablurilor din cauciuc siliconic pot fi urmărite la patru cauze fundamentale.
- Porozitate: umiditate sau produse secundare volatile prinse în timpul vulcanizării; rezolvate prin uscarea materialului si un profil de temperatura corect.
- Izolație excentrică: cap de matriță nealiniat sau tensiune instabilă de preluare.
- Subîntărire: secțiunea de întărire prea scurtă sau temperatura aerului cald prea scăzută pentru viteza liniei.
- Ruperea sau rugozitatea suprafeței: viteză greșită a șurubului, răcire insuficientă a cilindrului sau lungime necorespunzătoare a matriței.
Fiecare dintre aceste moduri de defecțiune are o cale de corecție specifică, iar ghidul nostru de depanare pentru mașinile de extrudare cu sârmă acoperă cauzele principale și remediile în detaliu sistematic.
De ce contează experiența cu sistemul complet
Când extruderul, secțiunea de întărire și preluarea provin de la furnizori diferiți, responsabilitatea pentru performanța liniei este împărțită. Un producător care construiește întregul tren de mașini controlează interfețele, ceea ce face mai ușor de obținut consistența dimensională și stabilitatea la întărire. Jiangsu Newtopp Precision Machinery a proiectat și construit echipamente de extrudare, înșurubare și bandare a cablurilor din 2004, cu propriul centru de cercetare și dezvoltare, instalație de prelucrare de precizie și trei fabrici de producție sub o singură organizație.
Pentru construcțiile cu mai multe straturi, mantaua exterioară din silicon este aplicată într-o a doua trecere pe o linie de extrudare a mantalei mantalei de sârmă și cablu, care este dimensionată pentru diametre mai mari ale fasciculului și menține același profil de temperatură pe canalul de întărire. Aceeași organizație furnizează, de asemenea, mașini de înșurubare și de bandă, astfel încât un program complet de producție de cabluri din silicon - torsionarea conductorului, izolația din silicon și mantaua din silicon - poate fi planificat și susținut dintr-o singură sursă.
Întrebări frecvente
Ce este o mașină de fabricat cablu din cauciuc siliconic?
Este o linie de extrudare constând dintr-un extruder cu alimentare la rece, matriță transversală, canal de vulcanizare cu aer cald, jgheab de răcire și preluare, construită pentru a produce conductori izolați din cauciuc siliconic sau cabluri acoperite cu silicon.
Există o diferență între cauciucul siliconic și cauciucul siliconic?
Cei doi termeni se referă la aceeași familie materială. Cauciucul siliconic este descrierea chimică a elastomerilor polisiloxan; cauciucul siliconic este o prescurtare obișnuită în industrie utilizată în căutările de mașini și denumirile produselor.
Poate o linie de extrudare PVC să proceseze cauciucul siliconic?
De obicei nu. Siliconul este un termorezistent care trebuie vulcanizat după extrudare, astfel încât linia are nevoie de o secțiune de întărire cu aer cald sau cu abur. Geometria șurubului unui extruder PVC diferă, de asemenea, de șurubul de cauciuc cu alimentare la rece necesar pentru silicon.
De ce o linie de cauciuc siliconic are nevoie de un canal lung de întărire?
Deoarece vulcanizarea necesită căldură și timp de rezidență pentru a reticula polimerul. Lungimea de întărire stabilește viteza maximă a liniei pentru o anumită grosime a peretelui; scurtarea acestuia reduce pur și simplu producția.
Ce viteză de ieșire poate atinge o linie de cablu de silicon?
Firele mici de construcție tipice din silicon sunt produse la 20 până la 80 m/min, în funcție de dimensiunea conductorului, grosimea peretelui și lungimea secțiunii de întărire. Construcțiile grele rulează mai încet, deoarece căldura trebuie să pătrundă într-un perete de cauciuc mai gros.
Cum aleg între izolația din silicon și PTFE?
Comparați temperatura continuă, flexibilitatea și mediul. Siliconul acoperă majoritatea nevoilor de cabluri flexibile și de temperatură ridicată la un cost de material mai mic decât PTFE, în timp ce PTFE este ales acolo unde sunt obligatorii temperaturi extreme de peste 200°C.