

Știri din industrie
Acasă / Știri / Știri din industrie / Skip Stranding Machine: Principiul de funcționare, lungimea de așezare și cum să alegeți
Acasă / Știri / Știri din industrie / Skip Stranding Machine: Principiul de funcționare, lungimea de așezare și cum să alegeți
ȘTIRI


Skip Stranding Machine: Principiul de funcționare, lungimea de așezare și cum să alegeți
2026-10-10
Un lot de cablu flexibil de robot se întoarce de la un client, deoarece conductorul se îndoiește la cotul strâns din spatele conectorului, iar firele de la capătul dezlipit au început deja să se desprindă. Izolația a trecut fiecare test electric. Dirijorul zăcea nu. În astfel de cazuri, corectarea începe de obicei mai degrabă în etapa de eșuare decât la extruder.
O mașină de curățare cu ochiuri este o mașină de curățat conductor care așează firele individuale cu o întindere întreruptă, inversată periodic, un model S-Z, în loc de o spirală continuă care rulează într-o singură direcție. Deoarece răsucirea se inversează la intervale stabilite, firul nu acumulează niciodată aceeași torsiune stocată pe care o formează un strat concentric convențional, astfel încât conductorul finit rămâne flexibil și previzibil atunci când este îndoit, tăiat sau sertizat.
Acea alegere unică a procesului schimbă trei lucruri pe care le măsoară de fapt o fabrică de cabluri: raza minimă de îndoire, stabilitatea la capătul tăiat și cât de mult se luptă conductorul cu linia de extrudare din aval. Ceea ce urmează acoperă cum funcționează procesul, unde își câștigă costul, ce aparține unei specificații de achiziție și defectele care apar atunci când o mașină este configurată greșit.
Ce este un Skip Stranding Machine?
O mașină de eșuat este cel mai bine descrisă ca o mașină de eșuat plus controlul de inversare sincronizat: hardware-ul mecanic este aproape de echipamentul standard de eșuat, în timp ce modelul de așezare în sine este creat de sincronizare.
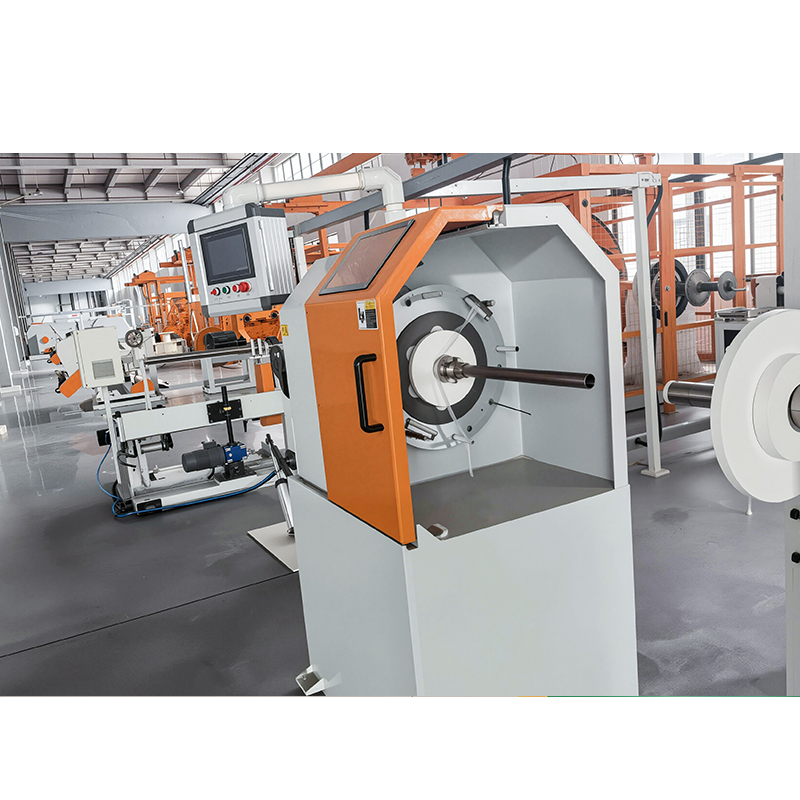
Pe partea mașinii veți găsi o plăcuță, arcuri rotative sau un cadru rotativ care transportă bobinele de sârmă, o placă de așezare sau o matriță de formare și un capstan sau un dispozitiv de preluare. Partea distinctivă este relația de control dintre rotația arcului și viteza de preluare, deoarece acest raport definește lungimea întinderii. Rotiți arcurile mai repede la aceeași viteză a liniei și așezarea se scurtează; rulați linia mai repede cu aceeași viteză a arcului și se prelungește.
Într-o poziție de salt, controlerul rulează arcurile înainte pentru o lungime stabilită a conductorului, le inversează pentru o lungime comparabilă, apoi le repetă. Punctul în care direcția se schimbă este punctul de inversare, iar distanța sa este cea mai importantă setare a mașinii după lungimea de întindere în sine. Intervalele de inversare se încadrează în mod obișnuit undeva între aproximativ jumătate de metru și trei metri, dar valoarea corectă vine întotdeauna din cerința de flexibilitate a cablului finit, nu de la o constantă fixă a mașinii.
Un avertisment practic cu privire la terminologie: furnizorii folosesc „skip stranding” în mod liber, iar unele cataloage îl aplică oricărui proces alternant. Înainte de a compara cotațiile, confirmați în scris trei numere: lungimea întinderii în fiecare direcție, intervalul de inversare și viteza de prora pe care o atinge mașina la viteza liniei de lucru. The prezentare generală a tipurilor de mașini de înșurubare a cablurilor este un însoțitor util dacă mai întâi aveți nevoie de un vocabular mai larg.
Cum se compară Skip Stranding cu alte construcții de conductoare
Skip toroning este una dintre cele trei moduri comune de a construi un conductor torsionat și este răspunsul potrivit doar pentru un set specific de cerințe.
| Atribut | Omite eșuarea (S-Z). | Adevărata eșuare concentrică | Eșuarea în ciorchine |
| Model lay | Alternând S și Z la intervale fixe | Direcție unică continuă, direcția stratului inversată pe strat | O singură direcție continuă, fără straturi definite |
| Lungime tipică de culcare | Mai lung, setați pe direcție pentru a se potrivi cu raza de curbură | Strâns și controlat îndeaproape pe strat | Scurt, tratat ca necritic |
| Flexibilitate | Ridicat, cu un cuplu de restabilire mic | Moderat | Înalt, dar rotunjimea are de suferit |
| Comportament de sfârșit | Șuvițele se țin împreună cu o derulare minimă | Ușoară desfacere, adesea necesită legare sau lipire | Tind să se aprindă |
| Rotunzime | Bun | Cel mai bun | Cel mai sărac |
| Potențialul vitezei liniei | Ridicat, limitat de sincronizarea inversă | Ridicat, limitat de viteza arcului | Cel mai înalt |
| Utilizare tipică | Cablu flexibil pentru robot, lanț, sudare, medical și auto | Cablu de alimentare, aer și control | Cabluri flexibile și fir mic de conectare |
În cazul în care conducătorii săriți își câștigă costurile
Încărcarea cu ochiuri se plătește de la sine oriunde un conductor trebuie să supraviețuiască la îndoiri repetate sau trebuie să fie terminat manual în câmp, deoarece așezarea face munca pe care le-ar face altfel lianții și benzile.
- Braț robot și cablu de mașină articulat, unde conductorul este îndoit de mii de ori pe o rază mică.
- Cablu cu lanț de tragere (flexiune continuă) în mașini-unelte și sisteme automate de manipulare.
- Cablu de sudură și alte cabluri purtate manual, care sunt târâte și înfășurate zilnic.
- Conductori de cablaj auto și de energie nouă, inclusiv ansambluri de bare colectoare din cupru și aluminiu care sunt terminate și îndoite în timpul asamblarii.
- Cabluri medicale și de instrumente în care un capăt dezbrăcat trebuie să rămână ordonat, fără mâneci suplimentare.
Skip eșuarea nu este universală. Un conductor de date de înaltă frecvență are nevoie de o întindere strânsă și stabilă pentru a-și menține lungimea și impedanța electrică, iar conductoarele aeriene și de putere se bazează pe echilibrul mecanic pe care îl oferă straturile concentrice adevărate. Atunci când un client specifică o impedanță caracteristică stabilă, soluția convențională este de obicei cel mai bun răspuns.
Cinci parametri care decid dacă Skip Stranding funcționează
Cinci setări controlează rezultatul, iar ajustarea oricăreia dintre ele le schimbă pe celelalte.
- Așezați lungimea în fiecare direcție. Prea scurt și conductorul se rigidizează și rezistă la îndoire; prea lung și firele se separă la matrița de formare. Începeți de la raza minimă de îndoire, cablul finit trebuie să supraviețuiască și să lucreze înapoi.
- Tensiune de plată pe fir. Tensiunea neuniformă este cea mai comună cauză a îngrădirii păsărilor. Fiecare bobină ar trebui să se alimenteze la aceeași tensiune, iar tensiunea ar trebui să fie măsurată mai degrabă decât judecată după simțire.
- Sincronizare inversă. Punctul de inversare trebuie să aterizeze la aceeași lungime a conductorului în fiecare ciclu. Alunecarea cabestanului, curelele uzate și accelerația agresivă, toate împing punctele de inversare din poziție.
- Tensiune de preluare și traversare. Preluarea trebuie să fie suficient de fermă pentru a menține întinderea închisă, dar suficient de ușoară pentru a nu aplatiza conductorul. O traversă prost setată produce secțiuni moi, ondulate, care apar numai după extrudare.
- Calitatea firului de intrare. Toleranța la diametru, finisarea suprafeței și lubrifierea prin tragere apar toate în rezultatul torsionat. O întindere care se desfășoară curat pe un lot de sârmă poate găzdui păsări pe următorul.
Specificarea unei mașini de eșuat: Lista de verificare a cumpărătorului
Cea mai rapidă modalitate de a compara cotațiile este de a fixa mai întâi conductorul și de a lăsa mașina să urmeze, deoarece două mașini cu aceeași viteză nominală a arcului pot oferi o consistență foarte diferită pe același conductor.
Potriviți platforma cu conductorul
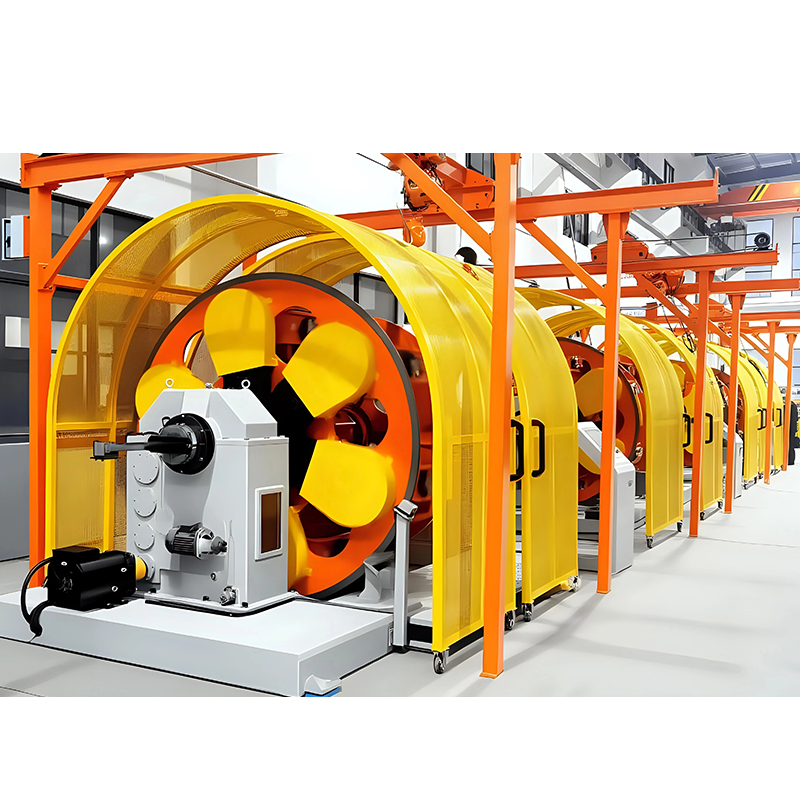
Mașinile cu arc dublu se potrivesc producției cu putere mai mare de conductori medii și mari, unde cele două arcuri se echilibrează reciproc și permit o rotație mai rapidă, fără vibrații. Perechile cu perechi răsucite din spate se potrivesc construcțiilor care trebuie să se desfășoare curat la capătul tăiat. Consolele simple sunt alese de obicei pentru miezuri mai mici, cicluri mai scurte și schimbări frecvente de produs.
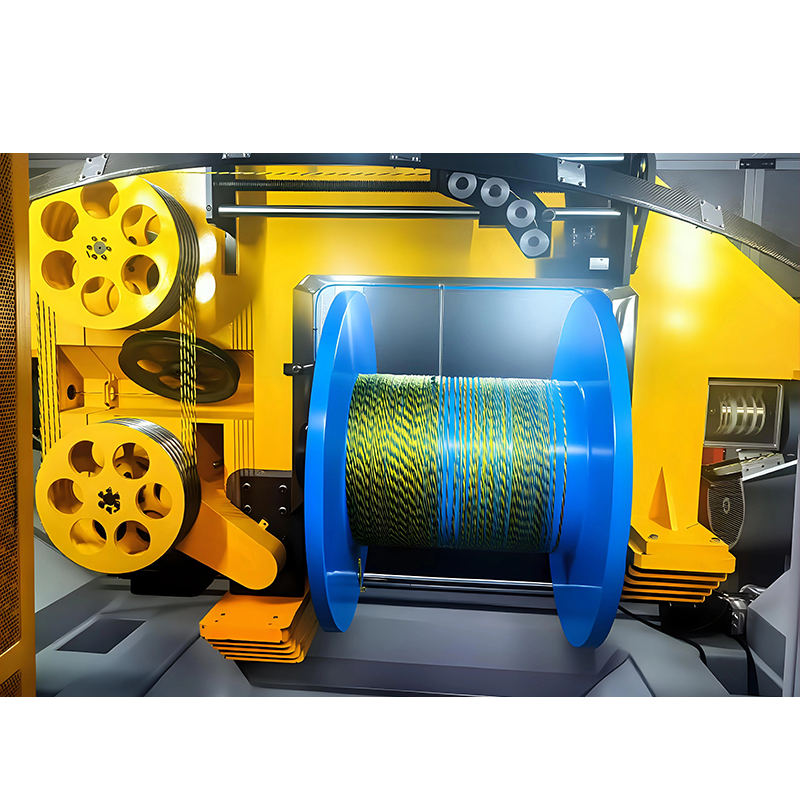 1250 Mașină de curățat cu arc dublu pentru producția de cabluri de mare randament Designul cu arc dublu vizează conductorii medii și mari; revizuiți echilibrul tensiunii, specificațiile furnizorului și aplicațiile de la cablurile de date la conductorii de alimentare. Vizualizare produs →
Solicitați fiecărui furnizor intervalul de inversare pe care îl poate menține la viteza liniei țintă, plus toleranța din jurul acestuia. Un interval declarat fără o cifră de toleranță nu este o specificație.
Scrieți numerele în RFQ
Următoarele ar trebui să apară în anchetă, fără a fi convenite verbal:
- Construcția conductorului: numărul de fire, diametrul unui singur fir și dacă se utilizează sârmă goală sau placată.
- Lungimea întinderii în fiecare direcție, intervalul de inversare și abaterea permisă.
- Viteza țintă a liniei și așezarea rezultată la acea viteză, confirmată de furnizor în scris.
- Dimensiunile bobinei și numărul de rezultate, deoarece acestea limitează timpul de funcționare a mașinii între reîncărcări.
- Test de acceptare: o lungime a eșantionului verificată pentru așezare, rotunjire și spațiere inversă înainte de acceptarea expedierii.
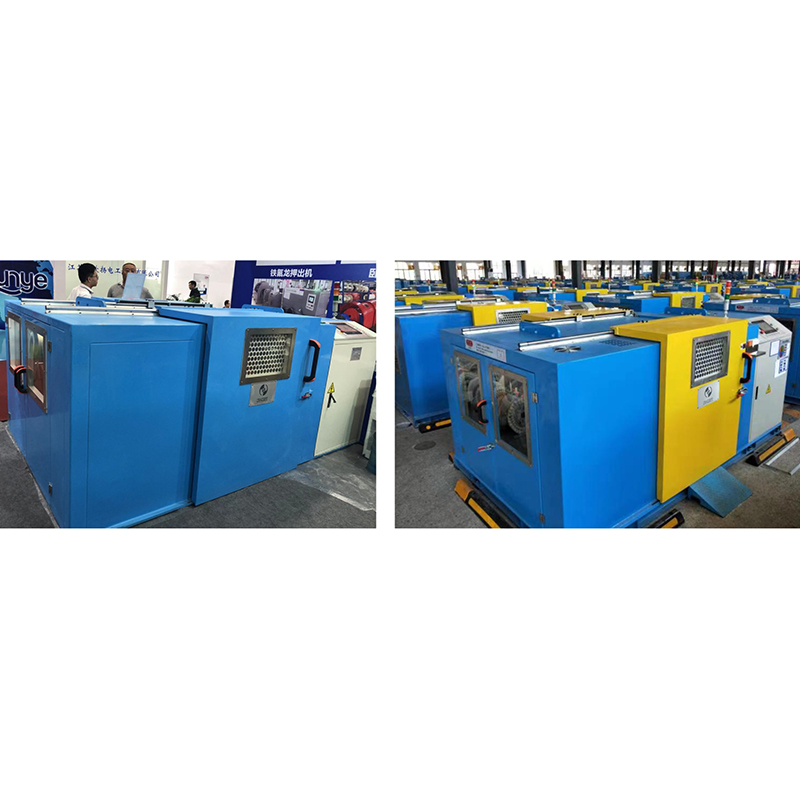
Mașinile cu răsucire în spate merită o privire separată ori de câte ori comportamentul tăiat este reclamația clientului, deoarece traseul firului este proiectat astfel încât conductorul să-și elibereze torsiunea progresiv, mai degrabă decât dintr-o dată.
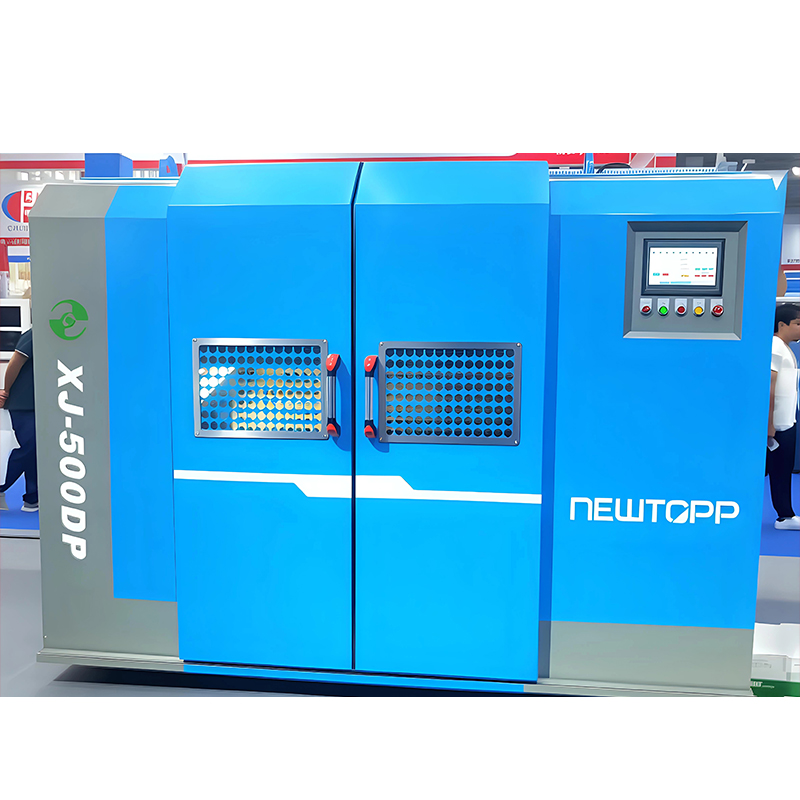 Mașină de eșuat cu perechi cu răsucire pe spate orizontală sau verticală Disponibil orizontal sau vertical; răsucirea înapoi înainte de răsucirea perechilor reduce daunele pentru cablurile Cat-5e/6/6A, HDMI 2.1 și de mare viteză. Vizualizare produs →
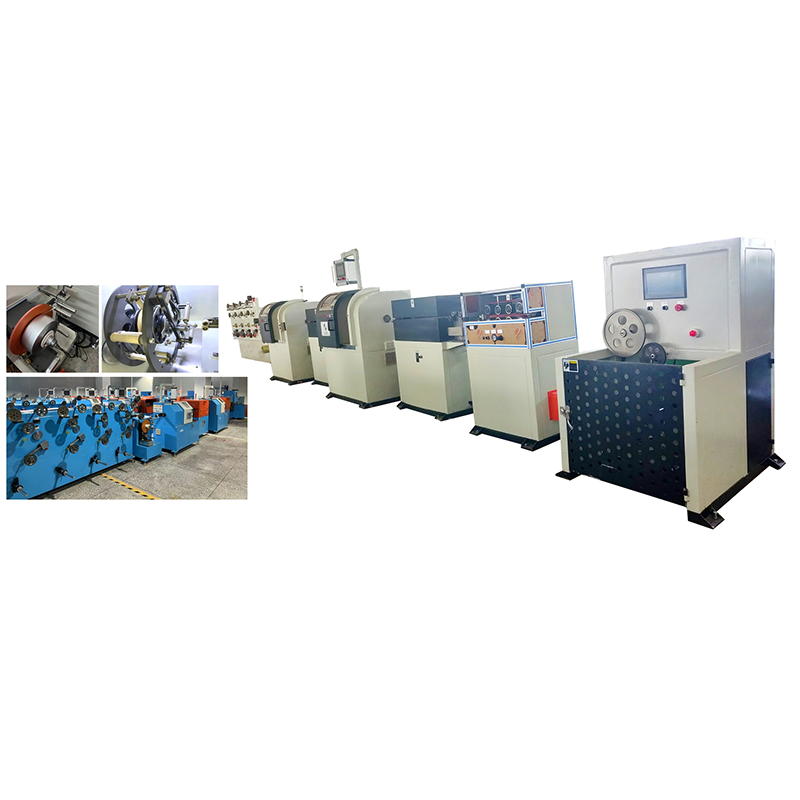
Pentru miezurile mai mici și instalațiile care schimbă produsele de mai multe ori pe săptămână, o platformă cu un singur cadru oferă de obicei un randament mai bun decât o mașină de mare viteză cu arc dublu care este subîncărcată.
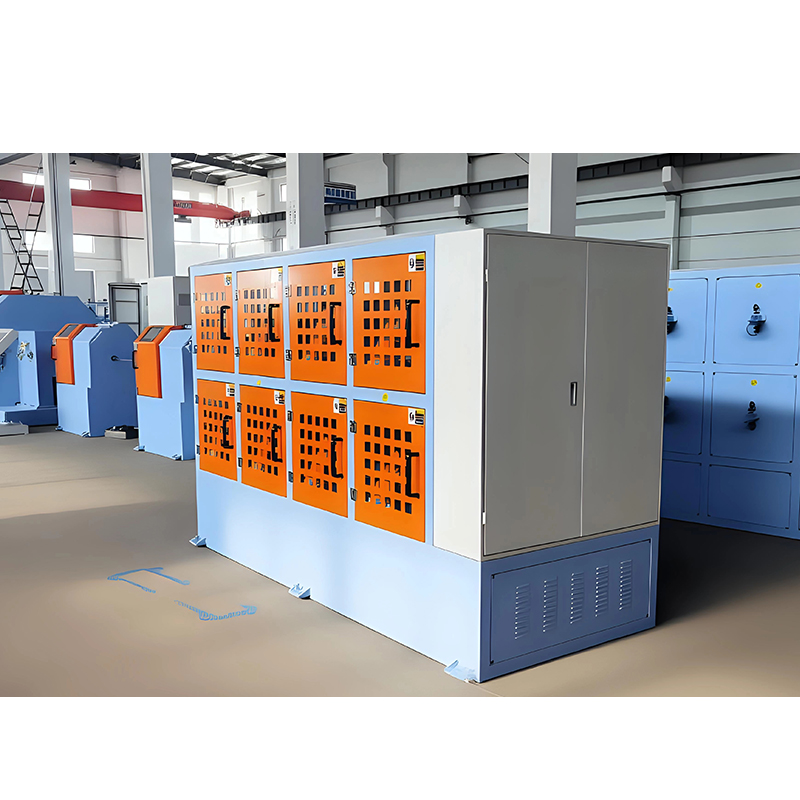 Mașină de tip cantilever pentru producția cu miez mic Potrivit pentru miezuri mai mici și schimbări frecvente de produs; verificați stabilitatea tensiunii, controlul pasului PLC și configurarea traversării pentru probleme de sărire. Vizualizare produs →
Defecte tipice și ce le cauzează de fapt
Aproape fiecare problemă de eșuare se datorează mai degrabă la tensiune, sincronizare sau scule decât la proiectarea conductorului în sine.
| Defect | Cauza probabila | Ce să schimbi |
| Păsări în colivie sau sârmă la matriță | Tensiune neuniformă sau scăzută, alezaj matriță supradimensionat | Echivalați tensiunea, redimensionați matrița de formare |
| Conductor liber, ondulat | Tensiunea de preluare prea scăzută, sincronizarea inversării se deplasează cu viteza liniei | Ridicați tensiunea de preluare, verificați din nou sincronizarea |
| Spațiere inversă neuniformă | Alunecare de cabestan, accelerație excesivă în inversare | Recalibrați motorul, înmuiați rampa de accelerație |
| Fire rupte | Tensiune peste limita firului, ghidaje ceramice uzate | Reduceți tensiunea, înlocuiți ghidajele și inspectați traseul firului |
| Conductor ieșit din rotund | Diametre de sârmă nepotrivite, umplere neuniformă a bobinei | Verificați toleranța firului de intrare, verificați încărcarea bobinei |
| Îndoire după testarea flexibilă | Așezați prea scurt pentru raza de curbură necesară | Prelungiți întinderea și lărgiți intervalul de inversare |
Întrebări frecvente
Care este diferența dintre skip stranding și bunched stranding?
Încărcarea cu ochiuri inversează direcția de așezare la intervale stabilite, în timp ce eșuarea grupată se răsucește continuu într-o direcție fără straturi definite. Skip toroning ține capetele tăiate împreună și menține conductorul rotund; conductoarele grupate sunt mai rapide de produs și predispuse la evazare la tăiere.
Ce lungime de întindere ar trebui să folosească un cablu de robot cu toroane?
Nu există un număr universal. Lucrați de la cea mai mică rază de îndoire pe care cablul trebuie să supraviețuiască, apoi setați cea mai lungă întindere care ține încă conductorul închis la matrița de formare. O întindere prea scurtă este cauza obișnuită a conductoarelor roboți rigide și îndoite.
Poate un dispozitiv standard cu arc dublu să producă un skip lay?
Doar dacă sistemul de acționare și control poate inversa arcurile cu precizie și repetat la viteza de producție. Multe mașini se pot roti în ambele sensuri, dar mult mai puține păstrează un interval de inversare într-o toleranță strânsă în timp ce dispozitivul de preluare continuă să tragă.
Este potrivită pentru conductorii de aluminiu săritura de toroane?
Da, cu condiția ca tensiunile să fie stabilite pentru aluminiu și nu pentru cupru. Sârma de aluminiu este mai moale și mai sensibilă la uzura ghidajului, astfel încât tensiunea de compensare și suprafețele de contact ceramice trebuie revizuite înainte de reglarea setărilor de așezare.
Cum verific consistența inversării fără a opri producția?
Luați o lungime a eșantionului, marcați punctele de inversare de-a lungul acesteia și măsurați distanța. Repetați verificarea probelor prelevate la începutul și la sfârșitul unui schimb. Deplasarea între cele două mostre înseamnă că unitatea își pierde poziția pe măsură ce mașina se încălzește.
Decizia se rezumă la modul în care este utilizat cablul, nu la ce model de așezare este mai modern. Dacă conductorul dvs. este îndoit în mod repetat, tăiat și terminat cu mâna sau târât de-a lungul unui atelier, puneți lungimea de întindere și intervalul de inversare în specificația de achiziție chiar lângă numărul de fire și diametrul firului. Jiangsu Newtopp Precision Machinery construiește echipamente de eșuare, extrudare și bandă pentru exact aceste tipuri de conductori, astfel încât specificația lay și mașina care o produce pot fi potrivite într-o singură conversație în loc de trei.
-
Phone
Address
5
Drepturi de autor © 2025 Jiangsu NewTopp Precision Machinery Co., Ltd. Toate drepturile rezervate. Wire & Cable Equipment Manufacturer
Fabrica de echipamente auxiliare pentru producția de cabluri pentru roboți
